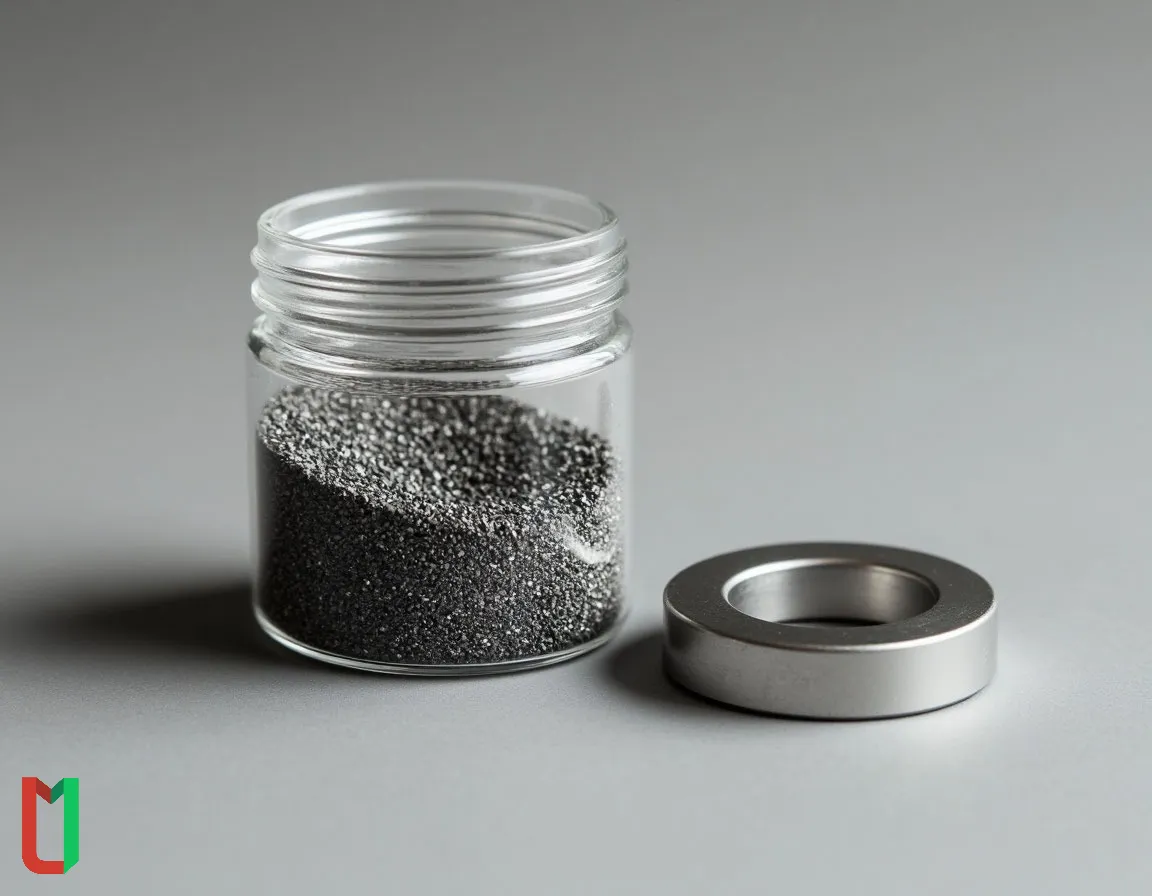
Порошок нержавеющий в Санкт-Петербурге

Общая характеристика нержавеющего порошка
Нержавеющий металлический порошок представляет собой высокотехнологичный материал, состоящий из микроскопических частиц коррозионностойких сталей. Согласно ГОСТ 13084-2020, такие порошки классифицируются по размеру частиц, форме и химическому составу. Средний размер частиц варьируется от 5 до 300 микрон, что позволяет подбирать оптимальный вариант для различных технологических процессов.
Ключевые преимущества использования нержавеющих порошков в промышленности:
- Высокая плотность упаковки частиц (обеспечивает минимальную пористость после спекания)
- Отличная текучесть (важный параметр для процессов селективного лазерного спекания)
- Химическая однородность состава (гарантирует стабильность свойств готовых изделий)
- Контролируемая форма частиц (сферическая для аддитивных технологий, неправильная для прессования)
- Широкая гамма доступных марок (от аустенитных до мартенситных нержавеющих сталей)
Интересный факт: современные нержавеющие порошки для 3D-печати могут содержать до 99.9% сферических частиц, что значительно улучшает характеристики готовых изделий.
Технологии производства
Производство нержавеющих порошков осуществляется по нескольким принципиально разным технологиям, каждая из которых определяет конечные характеристики материала. Выбор метода зависит от требуемого размера частиц, их формы и экономической целесообразности.
Сравнительный анализ методов производства
| Метод | Диапазон размеров | Энергозатраты | Производительность | Стоимость |
|---|---|---|---|---|
| Газовое распыление | 15-150 мкм | Высокие | Средняя | Высокая |
| Водное распыление | 50-300 мкм | Средние | Высокая | Средняя |
| Механическое измельчение | 1-50 мкм | Низкие | Низкая | Низкая |
| Плазменное распыление | 5-100 мкм | Очень высокие | Низкая | Очень высокая |
Для расчета производительности процесса газового распыления можно использовать формулу:
Q = k × (ρ × d³ × v) / (6 × η)
где Q - производительность, кг/ч; k - коэффициент эффективности; ρ - плотность материала; d - диаметр сопла; v - скорость газа; η - вязкость расплава.
Химический состав
Химический состав нержавеющих порошков строго соответствует маркам нержавеющих сталей, из которых они производятся. Основными легирующими элементами являются хром (Cr), никель (Ni) и молибден (Mo), содержание которых определяет коррозионную стойкость и механические свойства.
Детальный химический состав основных марок
| Элемент | 304L | 316L | 17-4PH | 430 | 2205 |
|---|---|---|---|---|---|
| Cr | 18-20% | 16-18% | 15-17.5% | 16-18% | 21-23% |
| Ni | 8-12% | 10-14% | 3-5% | ≤0.75% | 4.5-6.5% |
| Mo | ≤0.2% | 2-3% | - | - | 2.5-3.5% |
| C | ≤0.03% | ≤0.03% | ≤0.07% | ≤0.12% | ≤0.03% |
| Другие | Mn≤2.0 | Mn≤2.0 | Cu 3-5% | Mn≤1.0 | N 0.08-0.2% |
Интересный факт: дуплексная сталь 2205 содержит примерно равные доли аустенитной и ферритной фаз, что обеспечивает уникальное сочетание прочности и коррозионной стойкости.
Применение в промышленности
Нержавеющие порошки находят применение в самых различных отраслях промышленности благодаря своим уникальным свойствам и возможности создания сложных деталей с минимальными отходами материала.
- Аддитивное производство (3D-печать металлических деталей сложной геометрии для аэрокосмической и медицинской отраслей)
- Порошковая металлургия (изготовление фильтров, подшипников и других пористых изделий методом прессования и спекания)
- Наплавка и напыление (восстановление изношенных деталей и нанесение защитных покрытий на поверхности)
- Химическая промышленность (производство катализаторов и химических реакторов)
- Электроника (изготовление токопроводящих паст и компонентов микросхем)
- Ювелирное дело (создание декоративных покрытий и изделий методом спекания)
Интересный факт: в медицинской промышленности из нержавеющего порошка 316L методом селективного лазерного спекания изготавливают индивидуальные имплантаты с пористой структурой, способствующей остеоинтеграции.
Механические свойства
Механические характеристики изделий из нержавеющих порошков зависят от метода формования, параметров спекания и возможной последующей обработки. После оптимального спекания свойства приближаются к характеристикам литых аналогов.
Сравнение механических свойств после спекания
| Марка | Предел прочности, МПа | Предел текучести, МПа | Удлинение, % | Твердость, HB |
|---|---|---|---|---|
| 304L (SLM) | 520-620 | 210-250 | 40-50 | 130-170 |
| 316L (SLM) | 580-680 | 250-300 | 35-45 | 150-190 |
| 17-4PH (SLM+термообр.) | 1100-1300 | 1000-1100 | 8-12 | 330-380 |
| 430 (пресс.+спекание) | 450-550 | 350-400 | 15-20 | 160-200 |
Для оценки прочности спеченного материала можно использовать формулу:
σ = σ₀ × (1 - p)ⁿ
где σ - прочность пористого материала; σ₀ - прочность плотного материала; p - пористость; n - эмпирический коэффициент (обычно 3-5).
Популярные вопросы
Каков срок годности нержавеющего порошка?
Срок годности нержавеющих порошков при правильном хранении практически не ограничен. Однако рекомендуется использовать материал в течение 12 месяцев с момента производства для обеспечения оптимальных технологических свойств. Хранить порошок следует в герметичной упаковке при относительной влажности не более 30% и температуре 15-25°C. Особое внимание следует уделять защите от окисления и загрязнения посторонними частицами.
Как выбрать оптимальный размер частиц для 3D-печати?
Выбор размера частиц зависит от технологии печати и требуемого качества поверхности. Для селективного лазерного спекания (SLM) оптимальны порошки с размером частиц 15-45 мкм, обеспечивающие хорошую текучесть и плотную упаковку. Для электронно-лучевой плавки (EBM) лучше подходят частицы 45-106 мкм. Более мелкие порошки требуют особых условий обработки из-за повышенной склонности к агломерации и потенциальной взрывоопасности.
Какие марки порошков наиболее устойчивы к коррозии?
Наибольшей коррозионной стойкостью обладают порошки марок 316L и 904L, содержащие молибден. Для особо агрессивных сред рекомендуются супердуплексные стали типа 2507 или сплавы с высоким содержанием хрома и никеля. В кислых средах хорошо себя зарекомендовали порошки Hastelloy, а для морской воды оптимальны сплавы с добавлением азота. Выбор конкретной марки зависит от типа коррозионной среды и рабочих температур.
Можно ли повторно использовать неиспользованный порошок?
Неиспользованный порошок может быть повторно использован после тщательного просеивания и анализа состава. Однако количество циклов повторного использования ограничено из-за возможного изменения гранулометрического состава и окисления частиц. Для критичных применений рекомендуется смешивать не более 30% переработанного порошка с 70% свежего. Перед повторным использованием обязателен контроль химического состава и текучести материала.
Каковы преимущества сферических частиц?
Сферическая форма частиц обеспечивает лучшую текучесть порошка и более плотную упаковку при формовании. Это приводит к уменьшению пористости спеченных изделий и улучшению их механических свойств. Сферические частицы также обеспечивают более стабильный процесс дозирования в установках для 3D-печати. Однако для некоторых методов прессования угловатые частицы могут обеспечивать лучшее сцепление при холодном формовании.
Как определить качество нержавеющего порошка?
Качество порошка определяется несколькими ключевыми параметрами: гранулометрическим составом, формой частиц, химической чистотой и насыпной плотностью. Обязательно проверяйте сертификаты соответствия и результаты лабораторных испытаний. Важными показателями являются текучесть (определяется по времени истечения определенного объема) и содержание газов (особенно кислорода). Для ответственных применений рекомендуется проводить пробное спекание с последующим анализом механических свойств полученных образцов.
Какие меры безопасности необходимы при работе?
При работе с металлическими порошками необходимо использовать средства индивидуальной защиты: респираторы класса FFP3, защитные очки и перчатки. Помещение должно быть оборудовано приточно-вытяжной вентиляцией и системами аспирации. Запрещается использование открытого огня и искрообразующего оборудования. Особое внимание следует уделять предотвращению образования пылевоздушных смесей, способных к взрыву. Рекомендуется регулярная влажная уборка рабочих поверхностей.
Какое оборудование используется для работы?
Для работы с нержавеющими порошками используется специализированное оборудование: установки для селективного лазерного спекания, печи для спекания в защитной атмосфере, гидравлические прессы. Для подготовки порошка применяются просеивающие машины и смесители. Контроль качества осуществляется с помощью лазерных анализаторов размера частиц, сканирующих электронных микроскопов и рентгенофлуоресцентных спектрометров. Все оборудование должно быть взрывозащищенным и соответствовать требованиям ATEX.
Как транспортировать металлические порошки?
Транспортировка нержавеющих порошков осуществляется в герметичных контейнерах с инертным газом или вакуумной упаковке. Для предотвращения слеживания рекомендуется использовать антислеживающие добавки или регулярное встряхивание во время перевозки. Температурные колебания должны быть минимальными. Мелкодисперсные порошки перевозятся с маркировкой "Опасный груз" согласно требованиям ДОПОГ. Особое внимание уделяется защите от влаги и механических повреждений упаковки.
Какие инновации ожидаются в этой области?
Основные направления развития включают создание наноструктурированных порошков с улучшенными свойствами, разработку многокомпонентных композиционных материалов и совершенствование методов контроля качества. Перспективным направлением является создание "умных" порошков с заданными функциональными свойствами. Также ожидается развитие технологий in-situ легирования непосредственно в процессе печати. Важное значение имеет автоматизация процессов подготовки и регенерации порошков для снижения себестоимости.
Как купить Порошок нержавеющий в Санкт-Петербурге ?
- Позвонить на региональный номер: Санкт-Петербург +7 (812) 213-32-51;
- Бесплатно позвонить по номеру горячей линии: 8-800-511-82-38, действующему по всей территории РФ;
- Отправить заявку в электронном виде на адрес: spb@snabtechmet.ru;
- Посетить офис отдела продаж по адресу: 191317, Ленинградская обл., г. Санкт-Петербург, пл. Александра Невского, д. 2, лит. Е, помещ. 45-Н, оф. 1209;
- Воспользоваться формой обратной связи на сайте и получить консультацию менеджера.
Наши преимущества:
- Индивидуальный подход, подбор выгодных условий для каждого клиента;
- Сопровождение на каждом этапе сделки;
- Большой выбор марок и широкий типоразмерный ряд для решения различных задач;
- Возможность купить товар оптом и в розницу;
- Возможность наличного и безналичного расчета;
- Предоставление сопутствующих услуг: металлообработка, ответхранение на наших складских площадках, упаковка;
- Возможность отсрочки платежа;
- Контроль качества товара, соответствие продукции действующим стандартам и нормам производства, предоставление сопроводительной документации и технических карт;
- Возможность производства изделий нестандартных размеров по чертежам клиента;
- Выгодные условия доставки при помощи ТК (ТК предоставляют нашей компании скидки на свои услуги);
- Наличие собственного автопарка низкой, средней и высокой грузоподъемности и спец. оборудования для погрузки и разгрузки на складах;
- Возможность доставки и самовывоза (возьмите с собой документы, удостоверяющие личность, чтобы попасть на охраняемую складскую территорию).
Похожие категории

Порошок теллура
Порошок кремния